

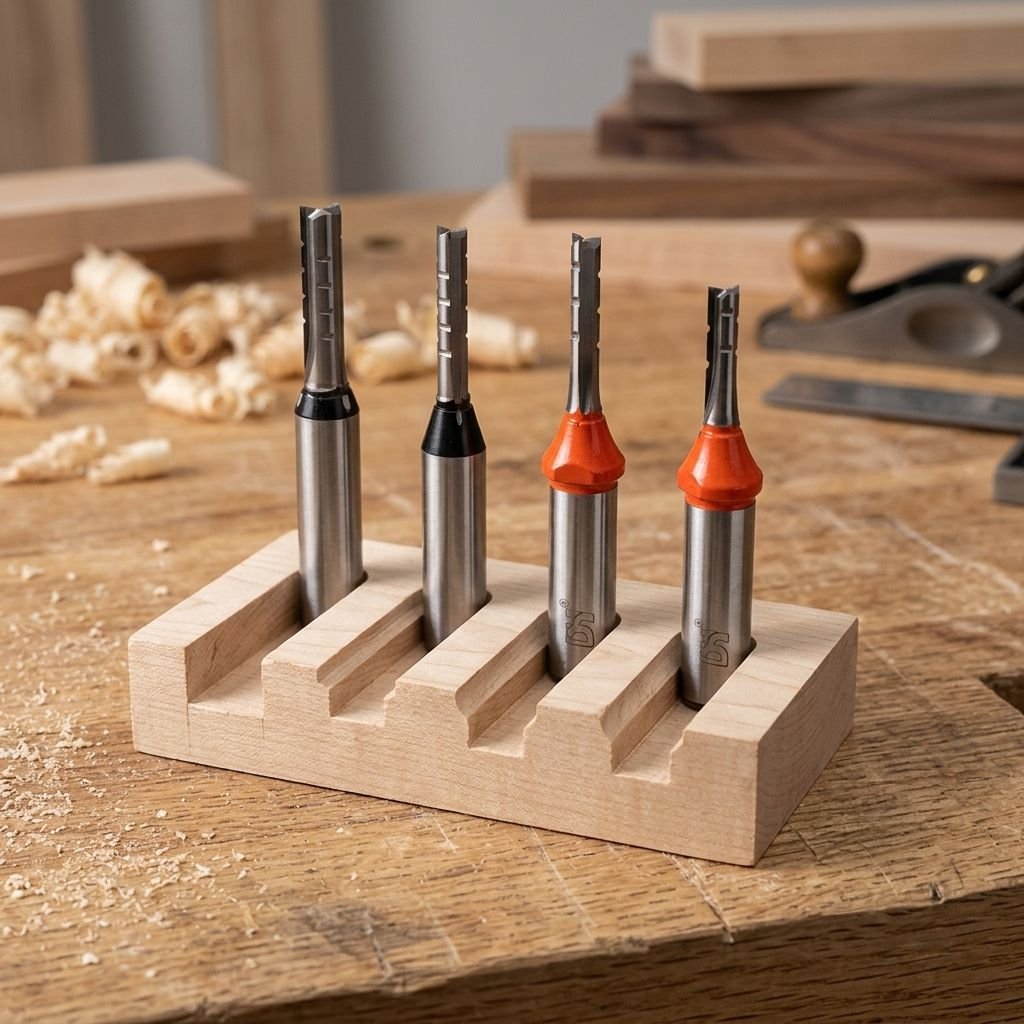
In der modernen Plattenbearbeitung und Möbelfertigung, Die TCT-Formatschneider ist das Arbeitsgerät zum Schneiden großformatiger Platten in maßgenaue Bauteile. Diese mit Wolframcarbid bestückten Fräser bearbeiten Sperrholz, Spanplatte, MDF, und melaminharzbeschichtete Paneele in Schrankteile, Garderobenkomponenten, und zerlegte Möbelstücke.
Jedoch, sogar vom Feinsten TCT-Formatschneider kann unerwartet ausfallen – und Bruch ist eines der frustrierendsten und kostspieligsten Probleme in jeder Holzwerkstatt. Verstehen der Hauptfunktionen dieser Tools, Erkennen der fünf häufigsten Bruchursachen mit praktischen Lösungen, Durch die Einhaltung wesentlicher Sicherheitspraktiken wird sichergestellt, dass Sie die Werkzeuglebensdauer maximieren und einen reibungslosen Produktionsablauf gewährleisten.
Hauptfunktionen von TCT-Formatschneider in der Holzbearbeitung
Der TCT-Formatschneider erfüllt die wesentliche Funktion der Plattendimensionierung – das saubere Schneiden großer Platten in präzise rechteckige Komponenten, Quadratische Kanten bereit zum Kantenanleimen oder Zusammenbauen. Die Wolframcarbid-Schneidkanten schneiden bei hohen Spindelgeschwindigkeiten durch technische Holzwerkstoffe, Bereitstellung glatter Querschnitte und präziser Abmessungen.
Zu den üblichen Anwendungen gehört die Verschachtelung von Schrankteilen, Dimensionierung von Kleiderschrankpaneelen, Schneiden von melaminharzbeschichteten Spanplatten für maßgefertigte Möbel, und Verarbeitung von Sperrholz für Strukturbauteile. Im Gegensatz zu herkömmlichen Oberfräsen aus Stahl, die auf abrasiven Platten schnell stumpf werden, Die TCT-Formatschneider behält seine Schneidgeometrie auch bei längeren Produktionsläufen bei, Reduzierung von Ausfallzeiten und Sicherstellung gleichbleibender Teileabmessungen. Ob montiert auf einer CNC-Nestingmaschine oder einem manuellen Frästisch, Diese Werkzeuge sind für jeden Betrieb, der Plattenmöbel in großem Maßstab herstellt, unerlässlich.

Fünf häufige Probleme und praktische Lösungen
Problem 1: Werkzeugbruch aufgrund von Spannfutter- und Spindelproblemen
Die häufigste Ursache für TCT-Formatschneider Bruch ist nicht das Werkzeug selbst, sondern das Spannsystem. Abgenutzte oder verschmutzte Spannzangen (ER-Spannzangenfutter) sind einer der Hauptverursacher: Harz- und Holzstaub sammeln sich in der Spannzange an, Dadurch läuft das Werkzeug außermittig und vibriert mit hoher Geschwindigkeit. Ungleichmäßige Schnittkräfte brechen dann an der spröden Hartmetallschneide ab. Gealterte Spannzangen mit verminderter Elastizität sind oft der versteckte Grund dafür, dass ein fabrikneues Werkzeug genauso schnell kaputt geht wie das alte.
Lösung: Spannzangen gründlich und regelmäßig mit geeigneten Lösungsmitteln reinigen. Spannzangen auf Verschleiß prüfen, Verformung, oder eingebettete Fremdkörper – ersetzen Sie alle Spannzangen, die Ermüdungserscheinungen aufweisen. Zweite, Überprüfen Sie die korrekte Einstecktiefe des Werkzeugs: Zu flach führt zu einem übermäßigen Überstand, der die Vibrationen verstärkt und das Werkzeug an seiner Basis abreißt; Der Schaft sitzt zu tief am Spannfutter, Dies führt zu abnormalen Klemmkräften und schlechter Konzentrizität.
Dritte, Überprüfen Sie die Spindelgenauigkeit – verschlissene Lager oder eine nicht senkrechte Spindel führen zu Unrundheit, die die Spindel destabilisiert TCT-Formatschneider. Verwenden Sie eine Messuhr, um den Spindelschlag zu messen. Endlich, Ziehen Sie die Spannzangenmutter richtig an: Zu locker führt zum Verrutschen, Zu fest verformt die Spannzange.
Problem 2: Bruch durch falsche Schnittparameter
Die zweithäufigste Ursache für TCT-Formatschneider Fehler sind falsche Bearbeitungsparameter. Zu schneller Vorschub überlastet die Schneide, und das spröde Hartmetall löst sich einfach ab. Eine falsche Spindeldrehzahl verschärft das Problem: Zu langsam bedeutet, dass jeder Zahn zu tief beißt, Bei zu schnellem Erhitzen wird die Kante überhitzt, bis sie weich wird und bricht. Ein zu tiefer Schnitt in einem Durchgang führt zu einer Überschreitung der Nutlänge, Späne verpacken und Hitze konzentrieren.
Lösung: Reduzieren Sie die Vorschubgeschwindigkeit, um sie an die Kapazität des Werkzeugs und das zu schneidende Material anzupassen. Passen Sie die Spindeldrehzahl an den Fräserdurchmesser und das Material an – beachten Sie die Empfehlungen des Herstellers. Für dicke Platten, Verwenden Sie geschichtete Tiefenpässe oder Rampeneintritte (diagonales Eintauchen) anstelle eines einzelnen Schnitts in voller Tiefe. Für Ecken und 90-Grad-Richtungsänderungen, Programmieren Sie die Ein- und Ausläufe des Lichtbogens, um plötzliche seitliche Stoßbelastungen zu vermeiden, die zum Bruch schlanker Werkzeuge führen. Ein kurzer Diagnosetipp: Bruch an der Hartmetallkante weist auf schnelle Parameter hin, harte Einschlüsse, Dumpfheit, oder schlechte Spanabfuhr; Bruch an den Schweißpunkten kann auf schlechte Schweißqualität oder übermäßige Belastung zurückzuführen sein; Bruch am Schaft deutet auf Spannfutterschlag hin, schlechte Klemmung, oder Probleme mit der Spindelgenauigkeit.


Problem 3: Bruch durch schlechte Werkstückspannung
EIN TCT-Formatschneider kann brechen, wenn sich die Platte beim Schneiden bewegt. Vakuumtisch undicht, verstopfte Saugnäpfe, oder abgenutzte Tischoberflächen führen dazu, dass sich das Werkstück anhebt und leicht klappert – und schmale Streifen oder kleine Teile prallen am wahrscheinlichsten zurück und treffen auf das Werkzeug.
Lösung: Überprüfen Sie den Vakuumtisch auf Undichtigkeiten und reinigen oder ersetzen Sie verstopfte Saugnäpfe. Abgenutzte Tischplatten erneuern oder ersetzen. Stellen Sie sicher, dass der Vakuumdruck für die Größe und das Gewicht des Panels ausreichend ist. Für kleine oder schmale Teile, Verwenden Sie Dichtungsband oder lassen Sie eine Zwiebelschalenschicht übrig, um die Vakuumdichtigkeit aufrechtzuerhalten. Stellen Sie sicher, dass TCT-Formatschneider Das Programm berücksichtigt die Teilegeometrie, sodass kleine Teile während des gesamten Schnitts fest gehalten werden.

Problem 4: Bruch durch Verunreinigungen und Materialhärte
Platten bergen oft versteckte Gefahren – Nägel, Heftklammern, Steine, oder harte Harzknötchen, insbesondere bei Span- und Mehrschichtplatten. Beim Schlagen auf einen harten Gegenstand wird die Hartmetallkante eines Werkstücks sofort abgebrochen oder bricht ab TCT-Formatschneider. Hochverdichtete Platten und hochverleimte Mehrschichtplatten sorgen zudem für eine deutlich höhere Schnittfestigkeit als Standardmaterialien; wenn Parameter nicht reduziert werden, Bruch folgt.
Lösung: Überprüfen Sie die Platten vor dem Laden auf Fremdkörper. Für zurückgewonnenes oder verdächtiges Material, Verwenden Sie einen Metalldetektor. Reduzieren Sie Vorschubgeschwindigkeiten und Schnitttiefen bei der Bearbeitung von Platten mit hoher Dichte und hohem Leimanteil. Erkenne, dass die TCT-Formatschneider erfordert sanftere Parameter bei härteren Materialien – gehen Sie niemals davon aus, dass die gleichen Einstellungen für alle Paneltypen funktionieren.
Problem 5: Bruch durch Feuchtigkeit, Kleber, und Chip-Verpackung
Feuchte Platten und leimreiche Schichten erzeugen beim Schneiden Wärme, Dadurch haftet Harz am Werkzeug und blockiert die Spanabfuhr. Der TCT-Formatschneider Dann wird ihm heiß und erschöpft, was zum Bruch führt. Besonders häufig tritt dieses Problem beim Schneiden von Mehrschichtplatten mit hohem Kleberanteil auf.
Lösung: Lagern Sie die Platten trocken und lassen Sie sie vor der Bearbeitung akklimatisieren. Verwenden Sie einen geeigneten Vorschub und eine angemessene Geschwindigkeit, um einen Hitzestau zu vermeiden. Reinigen Sie die TCT-Formatschneider regelmäßig, um Harz- und Pechansammlungen zu entfernen – polieren Sie die Schnittkanten, wenn sie sich klebrig anfühlen. Sorgen Sie für eine ausreichende Staubabsaugung, damit die Späne ungehindert abfließen und nicht in die Schneidzone zurückfließen.
Der DH-Markenvorteil: Zuverlässige Versorgung und kompetenter Support
Für Plattenverarbeiter, die zuverlässige Werkzeuge und einen langfristigen Wert suchen, DH-Marke TCT-Formatschneider bieten überzeugende Vorteile, auf denen aufgebaut wird 27 Jahre Branchenerfahrung. DH ist sich bewusst, dass jede Produktionslinie einzigartige Anforderungen hat – deshalb bieten wir eine schnelle Lieferung, professionelle technische Beratung, und reaktionsschneller After-Sales-Support.
Unser TCT-Formatschneider sind in einer breiten Palette von Größen erhältlich, passend zu jeder Maschine und Anwendung, mit kundenspezifischen Geometrien und Spezifikationen, die genau nach Ihren Anforderungen hergestellt werden. Unsere erfahrenen Ingenieure helfen Ihnen bei der Auswahl des richtigen Werkzeugs, optimale Parameter einstellen, und Bruchprobleme schnell beheben.
Das vielfältige Angebot an Holzbearbeitungswerkzeugen von DH deckt das gesamte Spektrum der Anforderungen an die Plattenbearbeitung ab – vom Formatschneider bis zum Bohrer, vom Fräser bis zum Fräskopf – mit gleichbleibend hoher Qualität und langer Standzeit. Sowohl für selbstständige Hersteller als auch für Werkzeughändler, DH bietet eine garantierte Versorgung, die Kosten spart und Zeit und Energie freisetzt, um sich auf die Entwicklung großartiger Produkte und die Betreuung der eigenen Kunden zu konzentrieren. Mit schneller Reaktionsberatung und After-Sales-Beratung 27 Hinter jedem Werkzeug steckt jahrelange Fertigungskompetenz, DH ist der Partner, auf den Sie sich verlassen können.

Grundlegende Sicherheitsempfehlungen für TCT-Formatschneider
Arbeiten mit dem TCT-Formatschneider erfordert die strikte Einhaltung von Sicherheitspraktiken. Tragen Sie immer eine schlagfeste Schutzbrille oder einen Vollgesichtsschutz – ein mit hoher Geschwindigkeit herausgeschleuderter Hartmetallsplitter kann schwere Augenverletzungen verursachen. Schnittfeste Handschuhe schützen die Hände beim Werkzeugwechsel, dürfen aber niemals bei rotierender Spindel getragen werden. Vor jedem Gebrauch, inspizieren Sie die TCT-Formatschneider für Risse, abgebrochene Kanten, oder beschädigte Lötstellen; Ein kompromittiertes Werkzeug kann bei Arbeitsgeschwindigkeit fragmentieren.
Überschreiten Sie niemals die maximale Drehzahl, die auf dem Schaft eingraviert ist. Stellen Sie sicher, dass Spannzange und Mutter sauber und fest angezogen sind, bevor Sie die Spindel starten. Sichern Sie Werkstücke mit ausreichendem Vakuum oder Spannvorrichtungen – greifen Sie niemals in den Schneidbereich, während die Maschine läuft. Beim Werkzeugwechsel, Trennen Sie die Stromversorgung vollständig. Sorgen Sie für eine ordnungsgemäße Staubabsaugung; Feine Partikel aus technischen Platten in der Luft stellen eine Gefahr für die Atemwege dar. Endlich, Erhalten Sie eine gründliche Schulung zu den Sicherheitsfunktionen und Not-Aus-Verfahren Ihrer spezifischen CNC-Maschine, bevor Sie diese in Betrieb nehmen TCT-Formatschneider.

Abschluss
Der TCT-Formatschneider ist für die Effizienz unerlässlich, präzise Plattenbearbeitung, Aber Bruch kann die Produktion stoppen und die Kosten in die Höhe treiben. Durch das Verständnis seiner Hauptfunktionen und das Erkennen der fünf oben genannten häufigsten Fehlerursachen – Probleme mit dem Spannfutter und der Spindel, falsche Parameter, schlechte Arbeitsspannung, Verunreinigungen, und Hitze durch Feuchtigkeit und Kleber – Bediener können praktische Lösungen implementieren, die Werkzeugbrüche verhindern und die Lebensdauer verlängern.
Eine systematische Überprüfung des Spannzangenzustands, Spindelrundlauf, Vakuum-Niederhalter, Vorschubgeschwindigkeiten, und die Panelqualität löst die überwiegende Mehrheit der Probleme. Mit DH-Marken 27 jahrelange Erfahrung, schnelle Lieferung, professionelle technische Beratung, reaktionsschneller After-Sales-Support, und vielfältiges Angebot an hochwertigen Werkzeugen, Sie gewinnen einen zuverlässigen Partner, der sich dafür einsetzt, dass Ihre Produktion effizient und kostengünstig bleibt. Bei richtiger Pflege und Bedienung, Qualität TCT-Formatschneider liefern die konstante Leistung, die die moderne Plattenbearbeitung erfordert.