L'efficacité et la précision du travail du bois dépendent fortement des forets, des outils de coupe spécialisés qui créent des trous dans le bois pour la menuiserie., installation du matériel, et à des fins décoratives. De l'ébénisterie à la fabrication de meubles, sélectionner le bon type garantit des coupes nettes, déchets minimisés, et durée de vie prolongée de l'outil. Ce guide explore les principales catégories de forets à bois, répond aux défis opérationnels courants, et fournit des conseils pratiques pour sélectionner un équipement fiable, en mettant l'accent sur DH, une marque de confiance avec plus de 26 années d'expertise.


Types de base de forets à bois
- Forets traversants: Conçu pour percer complètement les pièces comme le contreplaqué ou le bois massif, ceux-ci sont disponibles en deux variantes:
– Pointe en carbure de tungstène (TCT): Doté de bords en carbure remplaçables brasés sur un corps en acier. Ils offrent une réutilisation rentable pour les tâches à grand volume comme les trous d'épingle sur les étagères des armoires..
– Carbure solide: Fabriqué entièrement en alliage durci, ils résistent à la chaleur et à l'usure lors d'une utilisation prolongée dans des matériaux denses comme le MDF ou les panneaux stratifiés. Idéal pour le perçage de précision dans les machines multibroches automatisées.
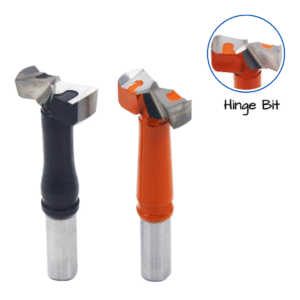
- Forets pour trous borgnes: Utilisé pour les trous bouchés (Par exemple, montage sur charnière dissimulée), ils évitent de percer les facettes superficielles. Les exemples incluent:
– Trois points (Style européen): Une pointe centrée et deux éperons marquent les fibres du bois avant de les couper, empêchant l'arrachement des panneaux mélaminés ou plaqués.
– Versions à centrage automatique: Incorporer une pointe pilote pour plus de précision dans l'installation des charnières. Les options TCT et carbure monobloc conviennent à différents volumes de production.
- Variantes spécialisées:
– Forets étagés: Créez des trous de plusieurs diamètres en un seul passage (Par exemple, pour vis à tête fraisée).
– Mors Forstner: Découpez des trous à fond plat pour les joints ou le matériel cachés.
– Coupe-bouchons: Fabriquer des chevilles en bois pour dissimuler les vis.
Résolution 3 Défis courants liés aux forets
- Déchirement (Brûler ou écailler):
– Cause: Éperons ternes, forets mal alignés, vitesse d'avance excessive, ou un appariement bit/matériau incorrect.
– Réparer: Assurez-vous que les forets ont des bords tranchants et un angle de dépouille de 12° à 15°.. Vérifiez l'alignement de la broche de la machine et utilisez une pression de serrage adéquate de la pièce..
- Mauvaise élimination des copeaux (Surchauffe/noircissement):
– Cause: Conception inadéquate des flûtes hélicoïdales, profondeur excessive (>4× diamètre du foret), bois riche en résine, ou bas régime.
– Réparer: Optimiser la géométrie des cannelures en spirale pour une éjection plus fluide. Réduire la profondeur de perçage par passe, sélectionnez des embouts avec des cônes arrière pour éviter la friction, et maintenez 2 800 à 3 500 tr/min pour le dégagement des copeaux.
- Rupture ou déformation du foret:
– Cause: Forets de petit diamètre ou de grande longueur manquant de rigidité, pression d'alimentation excessive, ou forage profond sans picage.
– Réparer: Évitez les profondeurs >4× le diamètre du foret en un seul passage. Pour les feuillus, utiliser des mèches plus courtes ou réduire la vitesse d'avance. Assurer un traitement thermique approprié pendant la fabrication.
Choisir les bons forets: 5 Facteurs clés
- Compatibilité des matériaux: Pour bois d'ingénierie abrasifs (Par exemple, panneau de particules), Les forets en carbure monobloc résistent à l'usure. Les résineux naturels fonctionnent bien avec les variantes TCT.
- Spécifications des machines: Faire correspondre le diamètre de la tige (généralement 10 mm), Plage de régime, et flux d'air d'éjection des copeaux selon la capacité de votre machine multi-alésages.
- Besoins en profondeur/précision du trou: Utilisez des forets borgnes autocentrants pour le matériel dissimulé. Les forets traversants de longueur étendue nécessitent des noyaux renforcés.
- Conception de flûte: Prioriser largement, spirales polies pour bois résineux pour éviter le colmatage et la surchauffe.
- Soutien à la marque & Longévité: Des marques établies comme DH offrent des conseils techniques, géométrie cohérente pour l'alignement multibroches, et composants remplaçables – essentiels à la continuité de la production.
Pourquoi les forets DH se démarquent
Avec 26+ années dans les outils de travail du bois, DH allie fiabilité et innovation:
– Géométrie brevetée: Leurs embouts présentent des angles d'hélice optimisés et des pointes anti-brûlure pour réduire le noircissement des planches saturées de colle..
– Compatibilité du système: Des produits comme la série DH28 comprennent des arbres modulaires et des couteaux remplaçables, installer diverses perceuses CNC ou portatives tout en réduisant les coûts à long terme.
– Gamme: Du trou borgne aux mèches étagées, DH couvre des tâches spécialisées comme la découpe de stratifiés ou les composites métal-bois, soutenu par un soutien interrégional.
Comme des instruments de précision, Les forets ont un impact profond sur l'efficacité du flux de travail. Faire correspondre le type de bit à la tâche évite les problèmes opérationnels, tout en maintenance proactive – affûtage régulier, contrôles d'alignement, et des réglages de régime appropriés - prolonge la durée de vie. Les décennies de perfectionnement de DH font de leurs forets un investissement rentable pour les professionnels qui privilégient la qualité et la durabilité dans les environnements exigeants du travail du bois.. Qu'il s'agisse de forage 10 ou 10,000 trous quotidiennement, le bon embout garantit que chaque trou raconte une histoire de savoir-faire.