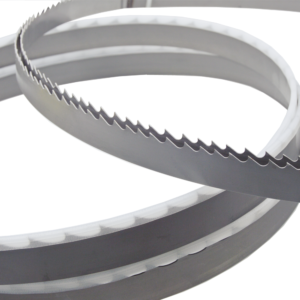
Pílové pásy sú základným kameňom moderných drevárskych dielní, schopný vykonávať zložité krivky a presné rovné rezy s rovnakou odbornosťou. Základom tejto všestrannosti je pílový pás – spotrebný komponent, ktorého stav priamo určuje prevádzkovú bezpečnosť, presnosť rezu, a životnosť zariadenia. Správna výmena čepele presahuje obyčajnú výmenu dielov; vyžaduje systematické vykonávanie kalibrovaných postupov na udržanie špičkového výkonu. Táto príručka podrobne popisuje štandardné protokoly na výmenu pílových pásov, optimalizované pre profesionálne stroje a zároveň prispôsobiteľné variáciám dielní.
I. Predprevádzkový bezpečnostný protokol
1. Celková izolácia napájania
Začnite proces odpojením všetkých zdrojov energie. Pre stroje so šnúrou, odpojenie zo zásuvky zostáva povinné. V priemyselnom prostredí s pevne zapojenými trojfázovými systémami, zapnite uzamknutie/označenie (SRDCE) postupy s použitím schválených bezpečnostných zámkov a výstražných štítkov. Overte nulový zvyškový prúd testovaním ovládacích prvkov spúšťania stroja, keď je odpojený.
2. Stabilizácia stroja
Ukotvte základňu pílového pásu k podlahe dielne pomocou antivibračných podložiek alebo montážnych skrutiek. Pre stolové modely, zaistite jednotku pomocou pevných C-svoriek na viacerých kontaktných bodoch. Tým sa eliminuje bočný posun pri manipulácii s čepeľou, obzvlášť dôležité pri manipulácii s napnutými čepeľami 150 cm na dĺžku.
3. Odtlakovanie napínacieho systému
Nájdite mechanizmus primárneho nastavenia napätia, typicky ručné koleso alebo páka označené stupnicami napätia. Otáčajte proti smeru hodinových ručičiek, kým sa čepeľ viditeľne neuvoľní. Na hydraulických napínacích systémoch, zapnite tlakový ventil v postupných krokoch – 25 %, 50%, 75%, 100%— aby sa zabránilo náhlemu výboju energie zo stlačených pružín.
Ii. Odstránenie starej čepele & Príprava systému
1. Demontáž vodiaceho bloku
Použitie šesťhranných kľúčov špecifikovaných výrobcom (bežne 3-5 mm), metodicky uvoľnite hornú vodiacu zostavu. Všimnite si priestorový vzťah medzi axiálnymi ložiskami, bočné vodidlá, a trysky chladiacej kvapaliny. Pre keramické vodiace systémy, používať nekaziace nylonové nástroje, aby sa zabránilo mikrofraktúram v krehkých komponentoch. Všetky podložky a rozpery uschovajte v označených nádobách, aby ste zabezpečili identickú opätovnú montáž.
2. Protokol na extrakciu čepele
Pri úplnom uvoľnení napätia, opatrne zdvihnite pílový pás z hnacích kolies, pričom zachovajte jeho prirodzené zakrivenie. Zabráňte zalomeniu alebo krúteniu oceľovej stuhy, pretože nesprávna manipulácia ohrozuje jej štrukturálnu integritu pre potenciálne budúce preostrenie. Odstránenú čepeľ uložte do špeciálneho stojana na cievky alebo ju zaveste vertikálne pomocou hákov na čepele.
Iii. Precízna inštalácia náhradného pílového pásu
1. Verifikácia rozmerov
Krížový odkaz na vyrazené špecifikácie nového čepele (dĺžka, šírka, TPI) proti požiadavkám stroja. Pre čepele na objednávku, meranie konzistencie rozstupu v troch segmentoch pomocou digitálneho posuvného meradla – prijateľná tolerancia je ±0,15 mm pre aplikácie na rezanie dreva.
2. Kinematická orientácia
Vytvorte správne zarovnanie geometrie zubov:
– Vertikálne stroje: Zuby musia smerovať nadol k povrchu stola, zabezpečenie súladu vektorov reznej sily s gravitáciou.
– Horizontálne konfigurácie: Orientujte zuby v smere podávania materiálu.
– Špeciálne čepele: Potvrďte jedinečné geometrie – napr., čepele s preskakovanými zubami vyžadujú alternatívne umiestnenie pažeráka na odstránenie triesok.
3. Závitová sekvencia
Začína na hornom kolese, usaďte pílový pás do korunovej drážky a súčasne otáčajte kotúčom ručne. Na závitovanie cez stôl, použite magnetický navliekač nožov na navigáciu spodných vodidiel. Kritické kontrolné body:
– 100% záber čepele v drážkach kolies
– Nulový kontakt medzi chrbtom pílového pásu a vodiacimi ložiskami počas voľnej rotácie
– Hladký prechod cez porty na odsávanie prachu
Iv. Kritické kalibrácie po inštalácii
1. Dynamické nastavenie sledovania
Krátko zapnite stroj (bezpečnostné kryty zatvorené) sledovať centrovanie čepele na kolesách. Ideálne sledovanie polohy kotúča 1,2–1,8 mm od okrajov kolies. Upravte pomocou sledovacieho gombíka v minútových prírastkoch – pri prekročení ¼ otáčky na úpravu hrozí harmonická nerovnováha.
2. Optimalizácia napätia
Použite hodnoty napätia špecifické pre čepele z údajových listov výrobcu. Pre čepele bez špecifikácií:
– Uhlíková oceľ: 15,000-18 000 PSI
– Bimetalické: 20,000-25 000 PSI
– Karbidový hrot: 12,000-15 000 PSI
Na overenie v teréne použite sonický merač napätia, zacielenie na vibračné frekvencie medzi 435–445 Hz.
3. Sprievodca reintegráciou systému
Preinštalujte vodiace bloky pomocou trojstupňového procesu:
– Hrubé polohovanie: Zarovnajte vodiace plochy rovnobežne so stranami čepele
– Nastavenie medzery: Medzi pílový pás a bočné vodidlá vložte 0,08–0,12 mm spáromery
– Zapojenie axiálneho ložiska: Nastavte zadné ložiská tak, aby sa zľahka dotýkali chrbta čepele iba počas rezania
V. Prevádzkové overenie & Porovnávanie výkonnosti
1. Rozbeh bez zaťaženia
Vykonajte 3-5 minútový test voľnobehu, monitorovanie:
– Amplitúda kmitania čepele (<0.5mm prijateľné)
– Teploty ložísk (<40Nárast °C od okolia)
– Akustický podpis (konzistentné bzučanie bez harmonických)
2. Materializované testovanie
Vykonávajte odstupňované rezy naprieč typmi materiálov:
– Mäkké drevo (borovica): Overte citlivosť na rezanie krivky
– Tvrdé drevo (dub): Posúďte tlmenie vibrácií
– Kompozitný (MDF): Skontrolujte kvalitu povrchovej úpravy hrán
Metriky výkonnosti:
– Odchýlka rezu: ≤ 0,25 mm na dĺžku 300 mm
– Konzistencia šírky zárezu: ±5 % meradla čepele
– Drsnosť povrchu: Ra ≤ 3,2 µm pre čepele s povrchovou úpravou
VI. Synergia údržby & Výber čepele
Prémiové pílové pásy od DH Tools v sebe integrujú pokročilé metalurgické spracovanie – kryogénne temperovanie na zmiernenie napätia, Povlaky PTFE na zníženie trenia – zabezpečujúce 200–300 prevádzkových hodín pri správnej údržbe. Naše inžinierske riešenia zahŕňajú:
– Čepele s premenlivým rozstupom: Harmonické tlmenie pre ultratenkú pažbu
– Čepele súpravy Raker: Agresívny úber materiálu pri opätovnom pílení
– Čepele s vlnitou súpravou: Kompatibilita s neželeznými kovmi
Tímy technickej podpory zabezpečujú optimalizáciu rezných parametrov, vrátane:
– Výber geometrie zubov na základe tvrdosti materiálu
– Výpočty rýchlosti posuvu pre tepelný manažment
– Odporúčania pre viskozitu chladiacej kvapaliny pre špeciálne zliatiny
Intervaly proaktívnej výmeny pílového pásu by sa mali zhodovať s:
– 10% zvýšenie odberu prúdu motora
– Viditeľné nadmerné opotrebovanie boku zuba 30% pôvodného profilu
– Konzistentné zafarbenie čipu indikuje prehriatie