
双金属带锯条是现代车间不可缺少的工具, 耐用性与多功能性相结合. 这些叶片通过电子束焊接工艺设计,连接高速钢 (高速钢) 齿边连接到灵活的合金钢背. 这种结构提供淬火钢的切削性能,同时保持连续操作所需的灵活性和抗疲劳性. 了解木工和金属切削品种之间的差异, 他们的规格, 正确的维护对于最佳性能至关重要.


木工对比. 金属切削双金属带锯条
为木材和金属设计的刀片之间的根本区别在于它们的齿几何形状, 材料成分, 和预期应用.
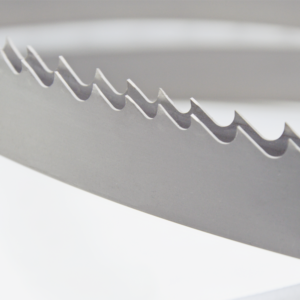
木工双金属带锯条通常具有较大的特征, 牙齿更具攻击性,食道更深. 这种设计有助于在切割木材等较软材料时有效去除切屑, 胶合板, 或塑料. 齿的几何形状经过优化,可实现更快的进给速度和快速材料去除. 木工刀片的常见规格通常包括每英寸齿数较少 (TPI)-通常范围从 3 到 6 TPI 适用于较厚的原料,有助于防止软材料堵塞. 齿中使用的高速钢通常是坚韧的钢种, 抵抗木材中的二氧化硅磨料.
金属切削双金属带锯条, 反过来, 专为切割黑色金属和有色金属的严格要求而设计. 它们通常具有较高的 TPI 计数——通常介于 6 和 24 TPI—确保多个齿与工件接触. 这提供了稳定性并减少了振动, 使硬质材料的切割更加平滑. 用于齿的高速钢通常是更高等级的材料,如 M42, 具有卓越的耐热性和耐磨特性,对于切割钢等金属至关重要, 铁, 和合金. 适用于镍基合金或淬火钢等特硬材料, 专用刀片甚至可以使用先进的粉末冶金钢,如 M51.


为工作选择合适的刀片
选择合适的双金属带锯条对于效率和刀片寿命至关重要. 选择主要取决于两个因素: 材料类型及其尺寸或形状.
用于切割木材和较软的材料, 具有较低 TPI 和较大齿槽的刀片是理想的选择. 一般规则是确保之间 3 到 6 齿在任意点与工件接触. 这可以防止齿脱落并确保有效的排屑.
用于切割金属, TPI 必须随着材料的硬度和厚度而增加. 薄壁管, 金属板, 和硬质合金需要更细的螺距 (更高的 TPI——例如, 18-24) 避免牙齿断裂并实现干净的切割. 可以使用中节距或粗节距有效切割较软的金属(如铝)和较厚的实心棒材 (例如, 10-14 TPI 或 6-10 分别为TPI). 用于切割铁块和钢筋, 具有可变节距齿形的刀片通常具有优势,因为它有助于在切割过程中抑制振动并降低噪音.
始终使刀片宽度与切割任务相匹配. 更宽的刀片对于大型材料的直线切割更稳定, 而较窄的双金属带锯条对于弯曲或轮廓切割至关重要.

正确的维护和磨合程序
双金属带锯条的使用寿命很大程度上取决于正确的磨合和持续保养.
打破: 新刀片需要仔细的磨合期以调节锋利的齿刃. 首先使用大约正常进给压力的一半和大约 80% 推荐速度. 使用此设置可切割以下表面区域 300-1000 平方厘米. 这种温和的工艺可以抚平切削刃上的微小缺陷, 防止过早变钝并最大限度地延长刀片的潜在使用寿命. 正确磨合的刀片的使用寿命比未正确磨合的刀片长三倍.
冷却和润滑: 使用正确的切削液至关重要, 特别是对于金属. 它可以减少热量, 润滑切口, 并改善切屑去除. 浓度取决于材料; 用于碳钢, 可以使用更稀释的混合物, 而不锈钢需要更浓的浓度以防止加工硬化.
运营最佳实践:
* 紧张: 确保根据锯制造商的指南正确张紧锯片. 张紧不足会导致切割不准确并可能导致刀片断裂, 而过度张紧会使刀片过早疲劳.
* 指南: 保持刀片导向轴承和推力轮调整靠近工件,以获得最大的支撑和精度.
* 刷子: 确保切屑刷正确旋转,以便在切屑重新进入工件之前将其从刀齿上清除, 这可能会导致过早磨损.
综上所述, 双金属带锯条因其耐用性和性能而成为木工和金属切割的最佳选择. 选择正确的刀片需要仔细考虑齿距和针对特定材料的设计. 此外, 专门的磨合程序和一致的维护方案不仅仅是建议——它们是显着延长刀片寿命的重要投资, 确保切割质量, 并最终提高任何车间的生产力. 通过了解这些关键原则, 您可以最大限度地发挥双金属带锯条的价值和性能.