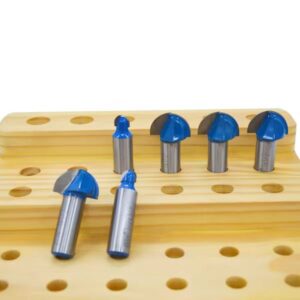
选择正确的数控铣刀对于获得高质量的木工效果至关重要, 金工, 或复合材料制造. 本指南探讨了几何, 应用, 数控铣刀的选择标准, 帮助您根据您的项目需求做出明智的决策.
1. 平端铣刀
设计 & 功能性
平端钻头的尖端具有平坦的切割表面, 使它们成为切割的理想选择, 铣削, 开槽, 和表面雕刻. 他们生产清洁, 方边凹槽,有两种主要配置可供选择:
– 直槽钻头: 最适合木工, 这些钻头可有效去除材料,但会产生更多切屑堆积. 它们擅长切入式切削,并且对于通用任务而言具有成本效益.
– 螺旋槽钻头: 专为塑料设计, 金属, 和复合材料, 螺旋钻头可最大限度地减少热量积聚并减少碎裂. 它们具有三种切割风格:
– 上切: 将切屑向上拉, 非常适合软质材料的深度切割.
– 下切式: 将切屑向下推, 确保层压材料的顶部表面干净.
– 压缩切割: 结合上切和下切螺旋,确保工件两侧边缘干净 (例如, 胶合板).
应用领域: 橱柜细木工, 标志制作, 和精密开槽.
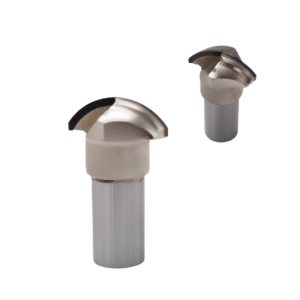
2. 球头铣刀
设计 & 功能性
其特点是尖端呈圆形, 球头钻头专为 3D 轮廓加工而设计, 雕刻, 并创建光滑的曲面. 它们的几何形状均匀地分布切削力, 减少工具痕迹并实现复杂的细节.
– 材料兼容性: 针对软木和塑料进行了优化, 硬质合金尖端型号可以处理硬木和有色金属.
– 尖端半径: 较小的半径 (例如, 1/16″) 启用精细细节, 而较大的半径 (例如, 1/2″) 更适合扫过曲线.
应用领域: 3D 雕刻, 模具制造, 和装饰家具元素.
3. V 型槽铣刀
设计 & 功能性
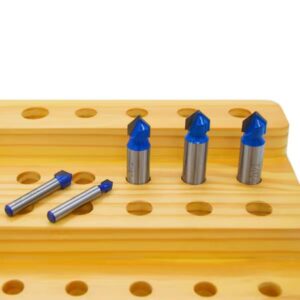
V 型槽钻头具有 V 形切削刃,角度范围为 30° 至 120°, 允许精确的雕刻和装饰边缘工作.
– 小角度 (30°–60°): 非常适合详细的刻字, 镶嵌物, 以及硬木或丙烯酸树脂上的浅凹槽.
– 大角度 (90°–120°): 创造大胆, 用于标牌的宽槽, 倒角, 或连接面板.
应用领域: 定制标牌, 装饰条, 和相框细木工.
4. 倒角铣刀
设计 & 功能性
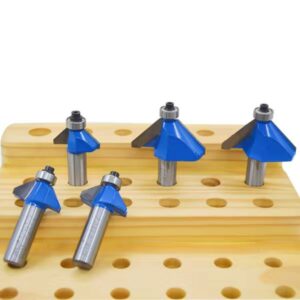
倒角钻头切割有角度的边缘 (斜角) 用于装饰或功能目的. 配备导向轴承, 他们确保一致的切割深度.
– 常见角度: 11.25°, 15°, 22.5°, 30°, 和 45°——根据项目美观或接缝要求选择.
– 直径范围: 从⅛开始” 精细边缘可达 2½” 适用于重型应用.
应用领域: 家具封边 (桌面, 架子), 多面板盒结构, 并缓和尖角以确保安全.
5. 成型 & 成型铣刀
这些专用钻头可创建装饰型材和功能性接头. 主要类型包括:
一个. 罗马反曲位
– 轮廓: 古典建筑细部的 S 形曲线.
– 使用: 为家具添加装饰边缘, 橱柜, 或皇冠造型.
– 轴承指南: 确保弯曲切割过程中的稳定性.
乙. Cove 铣刀位
– 轮廓: 凹四分之一圆边缘.
– 使用:
– 与圆形钻头配对以创建规则接头 (例如, 折叠桌).
– 框架上的装饰边缘, 架子, 或窗饰.
– 半径选项: 3/16″, 5/16″, ETC。, 以满足设计要求.
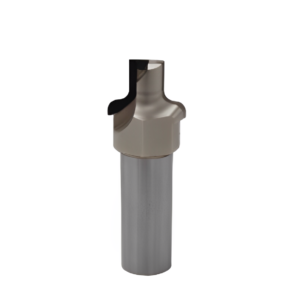
c. 舍入位
– 轮廓: 凸形四分之一圆边缘可软化尖角.
– 使用: 增强家具边缘的安全性和美观性 (椅子, 橱柜).
– 可调性: 可互换轴承控制边缘半径 (例如, 1/8″ 至 ½”).
主要选择标准
1. 材料类型: 匹配钻头材料 (碳化物, 高速钢) 和涂层对工件硬度的影响.
2. 切割深度 & 速度: 优化进给速度和转速以防止过热.
3. 项目复杂性: 使用较小的钻头进行复杂的设计,使用较大的钻头进行散装材料去除.
4. 边缘质量: 用于层压表面的顺切螺旋; 胶合板的压缩切割.