
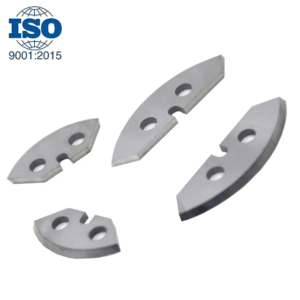
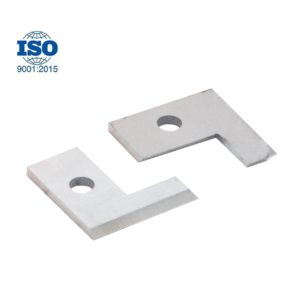
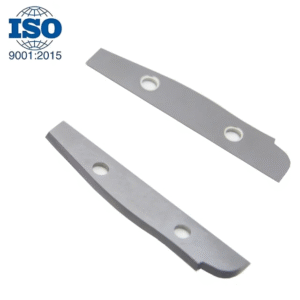

对于现代木工, 碳化物插入刀片彻底改变了工艺, 提供出色的耐用性, 精确, 和成本效益. 与传统的全钢刀片不同, 这些切割工具具有可更换的碳化物技巧 (插入) 悬挂或机械固定在钢体上. 硬质合金的卓越硬度(明显高于高碳钢)使这些刀片能够保持锋利度高达 10 更长的时间, 即使在加工磨蚀性硬木时, 层压板, 或复合材料. 本指南探讨了木工用硬质合金刀片的主要类型, 解决常见的运营挑战, 并概述了最大化其性能和使用寿命的最佳实践.
木工用硬质合金刀片的主要类型
- 刨床和接缝刀片: 这些通常是用于表面刨削和接合操作的直硬质合金刀片. 刀头上安装有多个刀片, 当某一部分损坏或变钝时,可以单独旋转或更换. 与实心刀片相比,这种设计大大减少了材料浪费和更换成本.
- 刳刨机插入刀片: 与 CNC 铣床或手持式铣床一起使用, 这些硬质合金刀片有无数种形状 (舍入, 海湾, 奥吉, V型槽, ETC。). 刀片专为特定切削而设计, 允许复杂的成型,而不需要重新打磨整个刀片.
- 带硬质合金刀片的锯片: 虽然大多数圆锯片使用钎焊硬质合金齿, 大型工业锯 (就像面板加工中使用的那样) 有时使用机械紧固的硬质合金刀片. 这些在高磨损应用中很常见,例如切割中密度纤维板或三聚氰胺涂层刨花板.
- 带硬质合金刀片的成型刀: 用于生产模制品, 窗口组件, 或门部件, 成型商使用配有异形硬质合金刀片的刀头. 刀片可承受与这些机器相关的高线速度和体积.
- 特种成型刀具: 与铣刀类似,但对于主轴成型机来说通常更大且更坚固, 这些刀具通常配有可更换的硬质合金刀片,用于重型边缘仿形和细木工任务.
硬质合金刀片的五个常见问题及其解决方案
- 刀片过早磨损或崩刃:
* 问题: 硬质合金硬但脆. 刀片可能会在切削刃处碎裂或磨损得比预期更快, 导致表面光洁度不佳 (撕掉, 燃烧) 并增加切削阻力. 这通常是由于进给速度不当造成的 (太慢会导致摩擦燃烧; 太快会导致冲击崩刃), 切割过度磨蚀的材料, 或撞击异物 (指甲, 结).
* 解决方案: 将进给率和主轴转速与材料和刀具直径相匹配. 降低非常硬或多节木材的进给率. 确保刀片牢固固定且刀片牌号正确 (例如, 微晶粒可实现更精细的切割, 用于研磨材料的更坚韧的牌号) 被使用. 检查库存是否有嵌入金属. 定期旋转刀片以均匀分布磨损 .
- 振动和表面光洁度差:
* 问题: 振动过度 (喋喋不休) 切割过程中,工件上会出现明显的波纹痕迹或不平坦的表面. 这可能是由于安装不正确导致不平衡造成的 (例如, 刀片未正确就位或高度不同), 刀片变钝或损坏, 刀具突出过多, 或者机器问题 (磨损的轴承, 刚性不足).
* 解决方案: 安装前仔细清洁刀体槽和刀片座. 使用设定规或千分表确保所有刀片从刀体伸出的量完全相同. 检查并按照制造商的规格拧紧所有夹紧螺钉/螺栓. 验证机床主轴轴承和刀架状况良好. 确保使用适当的夹具或固定装置牢固地固定工件以防止移动 .
- 插入破损或拔出:
* 问题: 刀片在操作过程中可能会完全断裂或从刀体上脱落. 这是极其危险的,通常是由切削力过大引起的 (切口太深, 进给速度太快), 夹紧机构尺寸过小或损坏, 安装不正确 (肮脏的座位, 扭矩不足), 或严重影响.
* 解决方案: 严格遵守建议的每次走刀切削深度限制. 切勿用力使工具穿过材料. 始终使用制造商指定的正确扭矩扳手拧紧夹紧螺钉/螺栓. 定期检查螺钉/螺栓和夹紧机构是否磨损, 损害, 或伸展运动, 如果发现立即更换. 避免工具超载 .
- 排屑不良 (包装):
* 问题: 木屑堆积在刀头周围或刀片后面. 这会产生摩擦, 导致过热 (这会损坏碳化物并可能导致层压板中的胶层问题), 机器负载增加, 和潜在的火灾隐患.
* 解决方案: 使用前确保硬质合金刀片清洁且没有树脂/沥青堆积. 使用具有有效排屑几何形状的刀具. 在源头采取充分的除尘措施. 考虑在树脂木材的嵌件上使用润滑剂或防沥青涂料. 调整进给速度 – 有时稍快的进给有助于更有效地排出切屑 .
- 切割精度降低和尺寸问题:
* 问题: 工件未切割成预期尺寸或轮廓. 这可能是由于刀片未设置为正确的投影高度 (导致切削深度不一致), 磨损或不正确就位的刀片会改变有效切削直径/轮廓, 或因切削力过大或机器问题引起的偏转.
* 解决方案: 安装或旋转刀片时始终使用精确的设定规. 用千分表定期检查刀片突出高度, 尤其是在改变之后. 检查刀片关键切削刃和后刀面的磨损情况. 验证机器校准和刚性. 确保刀体本身在刀片安装位置没有损坏或磨损 .
硬质合金刀片的基本维护和处理实践
* 正确安装至关重要: 这一点无论如何强调都不为过. 始终仔细清洁刀片座和刀座 - 微小的木屑或树脂斑点可能会导致不对中. 使用正确的工具 (扭力扳手, 设定规) 并严格遵循制造商的拧紧顺序和扭矩值说明. 硬质合金刀片安装不正确是故障的主要原因.
* 定期清洁: 沥青, 树脂, 木液积聚在刀片和刀体上, 影响平衡, 散热, 和切屑流. 使用后立即使用适当的溶剂清洁刀片 (遵循安全准则) 和非金属刷. 避免可能损坏硬质合金或涂层的研磨方法 .
* 正确储存: 将硬质合金刀片和松散刀片存放在专用的, 保护壳或整理器. 防止切削刃与其他硬物接触 (像其他工具或刀片一样) 以避免碎裂. 将它们放置在干燥的环境中以防止腐蚀——而碳化物本身不会生锈, 刀片和夹具的钢体当然可以.
* 小心处理: 硬质合金很脆. 刀片或刀片掉落, 甚至将其敲击坚硬的表面, 可能会导致微观或可见的碎片,从而影响性能. 始终小心处理刀片, 最好戴手套以保护双手和锋利边缘.
* 使用适当的保护: 始终使用锋利的硬质合金刀片. 钝刀片需要更大的力量, 产生更多热量, 并产生较差的结果. 当切削性能下降时,立即将刀片旋转至新边缘 (进给压力增加, 燃烧, 糟糕的完成). 不要等到他们完全变钝了.
* 关注环境: 避免将硬质合金刀片暴露在过度潮湿的环境中,否则会导致钢体生锈, 可能影响刀片座. 相似地, 显着的温度波动可能会给材料带来压力.
* 定期检查: 使用前和使用后, 目视检查刀片是否有切屑, 裂缝, 过度磨损 (切削刃的平整度), 或过热迹象 (蓝色变色). 检查刀片主体是否损坏座椅, 口袋, 或夹紧机构. 检查所有紧固件是否有拉伸或损坏的迹象 .
* 润滑 (适用情况): 虽然刀片本身不需要润滑, 刀盘组件的运动部件 (例如, 在某些成型铣刀或机械紧固系统上) 可能. 如果制造商指定, 谨慎使用适当的润滑剂, 确保它们不会吸引过多的灰尘或污染木材表面.
通过了解可用的不同类型的硬质合金刀片, 通过提供的解决方案积极应对常见的运营挑战, 并严格遵守正确的处理和维护程序, 木工可以实现价值最大化, 表现, 这些先进的切削工具提供的安全性. 对优质硬质合金刀片的初始投资通过卓越的结果获得回报, 减少停机时间, 并降低长期运营成本. 始终如一的关怀和对细节的关注是释放其全部潜力的关键.


