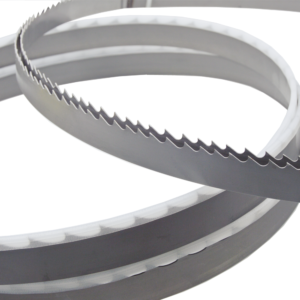
Die Bandsägeblätter sind ein Grundpfeiler moderner Holzwerkstätten, ist in der Lage, komplizierte Kurven und präzise gerade Schnitte mit gleicher Kompetenz auszuführen. Das Herzstück dieser Vielseitigkeit ist das Bandsägeblatt – eine Verschleißkomponente, deren Zustand direkt die Betriebssicherheit bestimmt, Schnittgenauigkeit, und Langlebigkeit der Ausrüstung. Der ordnungsgemäße Klingenaustausch geht über den bloßen Austausch von Teilen hinaus; Es erfordert die systematische Ausführung kalibrierter Verfahren, um Spitzenleistungen aufrechtzuerhalten. In diesem Leitfaden werden branchenübliche Protokolle zum Austausch von Bandsägeblättern beschrieben, Optimiert für professionelle Maschinen und anpassbar an Werkstattvarianten.
ICH. Sicherheitsprotokoll vor dem Betrieb
1. Vollständige Stromisolierung
Leiten Sie den Prozess ein, indem Sie alle Energiequellen trennen. Für kabelgebundene Maschinen, Das Ziehen des Netzsteckers aus der Steckdose bleibt Pflicht. In industriellen Umgebungen mit festverdrahteten Dreiphasensystemen, Sperre/Tagout aktivieren (HERZ) Verfahren mit zugelassenen Sicherheitsschlössern und Warnschildern. Stellen Sie sicher, dass kein Fehlerstrom vorhanden ist, indem Sie die Anlaufsteuerung der Maschine im ausgeschalteten Zustand testen.
2. Maschinenstabilisierung
Befestigen Sie die Bandsägeblattbasis mit Antivibrationspads oder Befestigungsschrauben am Boden der Werkstatt. Für Tischmodelle, Sichern Sie das Gerät mit robusten C-Klemmen an mehreren Kontaktpunkten. Dadurch wird eine seitliche Verschiebung während der Klingenmanipulation verhindert, besonders kritisch beim Umgang mit gespannten Sägeblättern 150 cm lang.
3. Druckentlastung des Spannungssystems
Suchen Sie den primären Spannungseinstellmechanismus, Typischerweise handelt es sich um ein Handrad oder einen Hebel, der mit Spannungsskalen gekennzeichnet ist. Gegen den Uhrzeigersinn drehen, bis die Klinge sichtbar nachlässt. Auf hydraulischen Spannsystemen, Betätigen Sie das Druckentlastungsventil schrittweise – 25 %., 50%, 75%, 100%– um eine plötzliche Energieentladung durch komprimierte Federn zu verhindern.
II. Entfernen der alten Klinge & Systemvorbereitung
1. Demontage des Führungsblocks
Verwendung von vom Hersteller angegebenen Innensechskantschlüsseln (üblicherweise 3–5 mm), Lösen Sie die obere Führungsbaugruppe methodisch. Beachten Sie die räumliche Beziehung zwischen den Axiallagern, Seitenführungen, und Kühlmitteldüsen. Für keramische Führungssysteme, Verwenden Sie nicht beschädigende Nylonwerkzeuge, um Mikrobrüche in spröden Bauteilen zu verhindern. Bewahren Sie alle Unterlegscheiben und Distanzstücke in gekennzeichneten Behältern auf, um einen identischen Wiederzusammenbau zu gewährleisten.
2. Klingenextraktionsprotokoll
Mit vollständig gelöster Spannung, Heben Sie das Bandsägeblatt vorsichtig von den Antriebsrädern ab und behalten Sie dabei seine natürliche Krümmung bei. Vermeiden Sie es, das Stahlband zu knicken oder zu verdrehen, da eine unsachgemäße Handhabung die strukturelle Integrität beeinträchtigt und ein mögliches zukünftiges Nachschärfen erforderlich macht. Bewahren Sie die entfernte Klinge in einem speziellen Spulenregal auf oder hängen Sie sie mithilfe von Klingenhaken vertikal auf.
III. Präzise Installation des Ersatzbandsägeblatts
1. Dimensionsüberprüfung
Vergleichen Sie die eingeprägten Spezifikationen der neuen Klinge (Länge, Breite, TPI) gegen Maschinenanforderungen. Für kundenspezifische Klingen, Messen Sie die Tonhöhenkonsistenz über drei Segmente mit einem digitalen Messschieber – die zulässige Toleranz beträgt ±0,15 mm für Holzschneideanwendungen.
2. Kinematische Orientierung
Stellen Sie die korrekte Ausrichtung der Zahngeometrie her:
– Vertikale Maschinen: Die Zähne müssen nach unten zur Tischoberfläche zeigen, Sicherstellen, dass die Schnittkraftvektoren an der Schwerkraft ausgerichtet sind.
– Horizontale Konfigurationen: Richten Sie die Zähne in Materialvorschubrichtung aus.
– Spezialklingen: Bestätigen Sie einzigartige Geometrien – z., Klingen mit übersprungenen Zähnen erfordern eine andere Spanraumpositionierung zur Spanabfuhr.
3. Einfädelreihenfolge
Beginnend am oberen Rad, Setzen Sie das Bandsägeblatt in die Kronennut ein, während Sie das Rad manuell drehen. Zum Einfädeln durch den Tisch, Verwenden Sie einen magnetischen Klingeneinfädler, um durch die unteren Führungen zu navigieren. Kritische Kontrollpunkte:
– 100% Eingriff der Klinge in die Radnuten
– Kein Kontakt zwischen Bandsägeblattrücken und Führungslagern bei freier Drehung
– Reibungsloser Durchgang durch Staubabsaugöffnungen
IV. Kritische Kalibrierungen nach der Installation
1. Dynamische Tracking-Anpassung
Schalten Sie die Maschine kurzzeitig ein (Schutzvorrichtungen geschlossen) um die Blattzentrierung auf den Rädern zu beobachten. Bei idealer Spurführung wird die Klinge 1,2–1,8 mm von den Radkanten entfernt positioniert. Stellen Sie die Einstellung über den Tracking-Knopf in Minutenschritten ein – bei mehr als einer Vierteldrehung pro Einstellung besteht die Gefahr eines harmonischen Ungleichgewichts.
2. Spannungsoptimierung
Wenden Sie blattspezifische Spannungswerte aus den Datenblättern des Herstellers an. Für Klingen ohne Spezifikationen:
– Kohlenstoffstahl: 15,000–18.000 PSI
– Bimetallisch: 20,000–25.000 PSI
– Hartmetallbestückt: 12,000–15.000 PSI
Verwenden Sie zur Überprüfung vor Ort ein Schallspannungsmessgerät, Ausrichtung auf Schwingungsfrequenzen zwischen 435 und 445 Hz.
3. Reintegration des Leitsystems
Führen Sie die Führungsblöcke in einem dreistufigen Verfahren wieder ein:
– Grobe Positionierung: Richten Sie die Führungsflächen parallel zu den Klingenseiten aus
– Lückeneinstellung: Führen Sie Fühlerlehren von 0,08–0,12 mm zwischen Bandsägeblatt und Seitenführungen ein
– Drucklagereingriff: Stellen Sie die hinteren Lager so ein, dass sie nur bei Schneidlasten leicht mit der Klingenrückseite in Kontakt kommen
v. Betriebsvalidierung & Leistungsbenchmarking
1. Leerlaufhochlauf
Führen Sie einen 3–5-minütigen Leerlauftest durch, Überwachung:
– Schwingungsamplitude des Blattes (<0.5mm akzeptabel)
– Lagertemperaturen (<40°C-Anstieg gegenüber der Umgebungstemperatur)
– Akustische Signatur (gleichmäßiges Brummen ohne Obertöne)
2. Materialisiertes Testen
Führen Sie abgestufte Schnitte über alle Materialtypen hinweg aus:
– Weichholz (Kiefer): Validieren Sie die Reaktionsfähigkeit beim Kurvenschneiden
– Hartholz (Eiche): Schwingungsdämpfung beurteilen
– Zusammengesetzt (MDF): Überprüfen Sie die Qualität der Kantenbearbeitung
Leistungskennzahlen:
– Schnittabweichung: ≤0,25 mm pro 300 mm Länge
– Konsistenz der Schnittfugenbreite: ±5 % der Blattstärke
– Oberflächenrauheit: Ra ≤3,2 µm für Klingen mit Endbearbeitung
VI. Wartungssynergie & Klingenauswahl
Premium-Bandsägeblätter von DH Tools integrieren fortschrittliche metallurgische Behandlungen – kryogenes Anlassen zur Spannungsentlastung, PTFE-Beschichtungen zur Reibungsreduzierung – sorgen bei ordnungsgemäßer Wartung für 200–300 Betriebsstunden. Zu unseren technischen Lösungen gehören::
– Klingen mit variabler Steigung: Harmonische Dämpfung für ultradünnes Material
– Raker-Set-Klingen: Aggressiver Materialabtrag beim Nachsägen
– Wellenförmige Klingen: Kompatibilität mit Nichteisenmetallen
Technische Supportteams sorgen für die Optimierung der Schnittparameter, einschließlich:
– Auswahl der Zahngeometrie basierend auf der Materialhärte
– Vorschubberechnungen für das Wärmemanagement
– Empfehlungen zur Kühlmittelviskosität für Speziallegierungen
Die proaktiven Austauschintervalle für Bandsägeblätter sollten mit übereinstimmen:
– 10% Erhöhung der Stromaufnahme des Motors
– Sichtbarer Zahnflankenverschleiß größer 30% des Originalprofils
– Ständige Verfärbung der Chips weist auf eine Überhitzung hin