
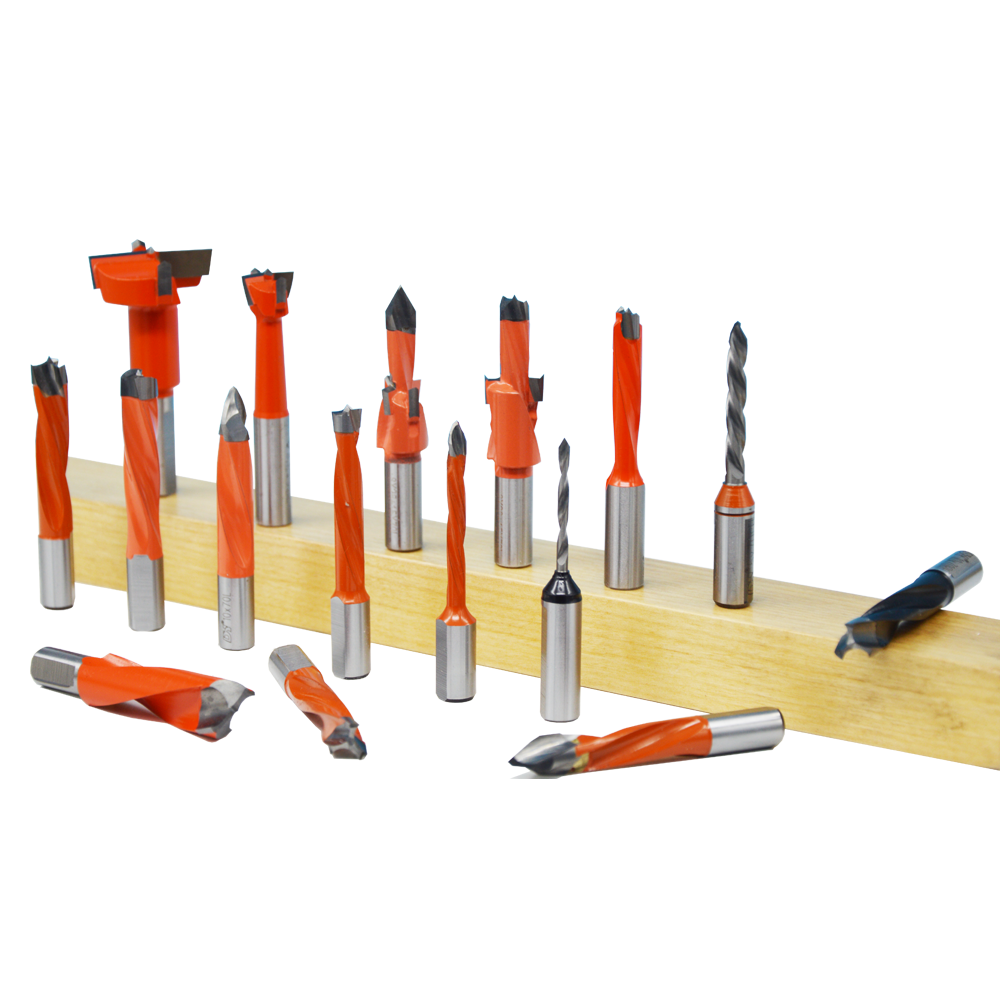
Im modernen Möbel- und Schrankbau, TCT-Bohrer sind zum Standardwerkzeug für präzises Bohren geworden, Saubere Löcher in Holzwerkstoffplatten. Diese Bohrer mit Wolframkarbidspitze verwandeln Spanplatten, MDF, und melaminbeschichtete Platten zu Präzisionsbauteilen für Dübelverbindungen, Scharnierbecher, und Durchsteckbaugruppen. Ob Sie eine CNC-Nestingmaschine betreiben, eine Mehrspindelbohrmaschine, oder eine Handbohrmaschine, den Aufbau verstehen, Typen, und Wartung von TCT-Bohrer sorgt für eine gleichbleibende Lochqualität und maximale Werkzeugstandzeit.
Konstruktion und Fertigung: Warum es Legierung heißt
TCT-Bohrer Ihren Namen verdanken sie der Wolframkarbidlegierung, aus der ihre Schneidköpfe bestehen. Der Begriff “Legierung” bezieht sich auf den gesinterten Verbundwerkstoff aus mit Kobalt oder Nickel verbundenen Wolframkarbidpartikeln – ein Material, das weitaus härter als Schnellarbeitsstahl und dennoch zäh genug ist, um den Stoßbelastungen beim Bohren standzuhalten. Der Bohrerkörper besteht typischerweise aus gehärtetem legiertem Stahl, Präzisionsgeschliffen auf exakten Schaftdurchmesser und Nutgeometrie. Der Hartmetallkopf wird dann mithilfe spezieller Techniken auf den Körper gelötet, wodurch eine dauerhafte metallurgische Verbindung entsteht.
Nach dem Löten, Die Schneidkanten werden mit Diamantscheiben präzisionsgeschliffen, um die exakte Spitzengeometrie zu erreichen, Spanwinkel, und Oberflächengüte, die für bestimmte Bohranwendungen erforderlich sind. Diese Bimetallkonstruktion – Stahlkörper plus Kopf aus Hartmetalllegierung – ergibt TCT-Bohrer ihren Namen und ihre besonderen Leistungsmerkmale.
Zwei Haupttypen: Durchgangsloch- und Sacklochbohrer
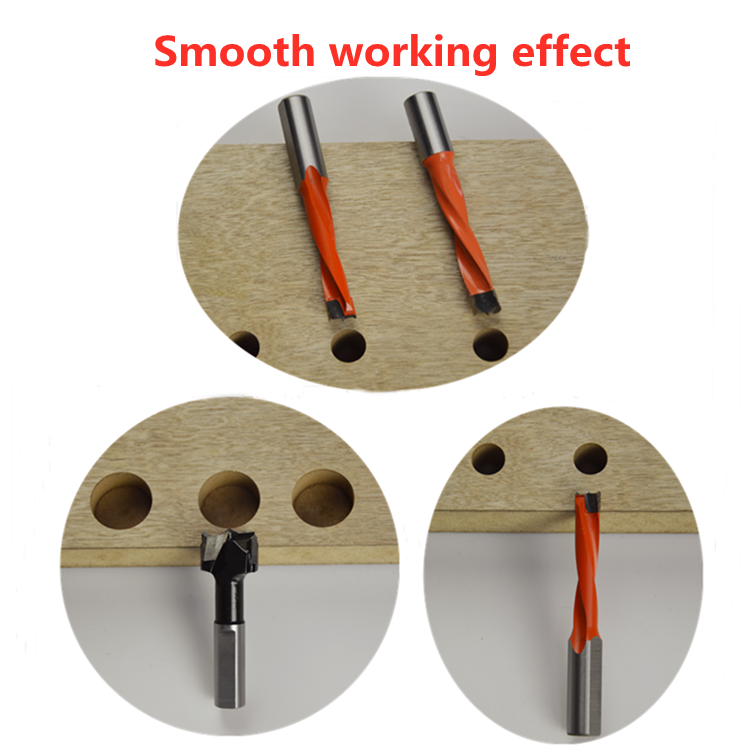
TCT-Bohrer sind in zwei Hauptkonfigurationen erhältlich, jeweils durch die Geometrie des Schneidkopfes definiert. Um das richtige Werkzeug für Ihre Anwendung auszuwählen, ist es wichtig, den Unterschied zu verstehen.
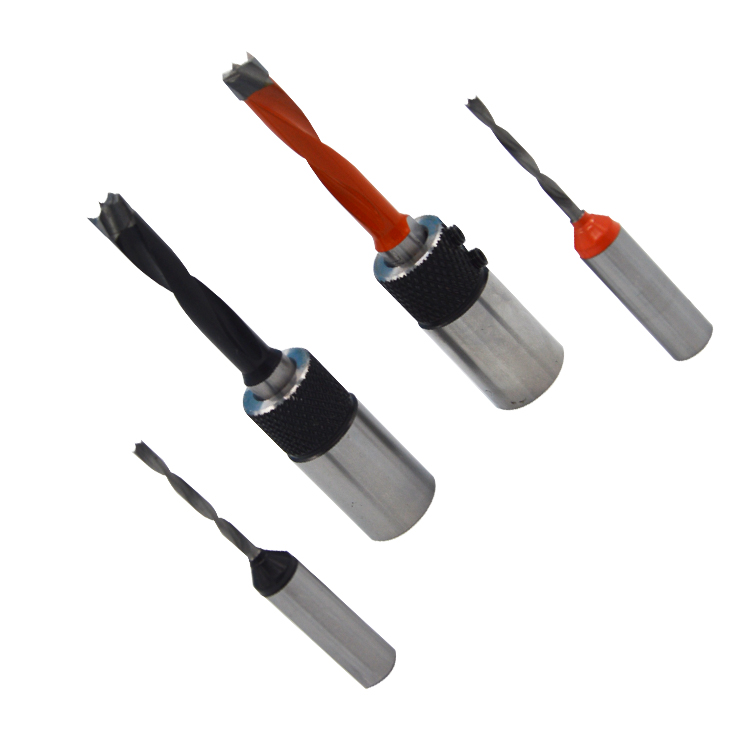
Sackloch TCT-Bohrer verfügen über einen Schneidkopf mit flachem Boden und nur einer kleinen Zentrierspitze in der Mitte. Die Schneidkanten liegen flach auf der Unterseite auf, Dadurch kann der Bohrer in einer festgelegten Tiefe anhalten, ohne die Platte zu durchdringen. Das Ergebnis ist eine Wohnung, Geschlossener Lochboden – ideal für Dübellochbohrungen, 35mm Scharniertopfbohrung, eingebettete Muttereinsätze, und versenkte Sacklöcher. Beim Einsetzen eines Dübels, es liegt bündig auf dem flachen Lochboden auf, Gewährleistung der richtigen Ausrichtung und Gelenkfestigkeit. Sacklochbohrer müssen mit Tiefenanschlagringen verwendet werden, um die Bohrtiefe zu kontrollieren und einen Durchbruch zu verhindern. Zu den gängigen Schaftdurchmessern gehören 10 mm für Dübellöcher und 35 mm für Scharnierbecher.
Durchgangsloch-TCT-Bohrer verfügen über eine Mittelpunktstruktur – oft als Dreipunktbohrer bezeichnet – mit einer hervorstehenden Spitze, die zuerst in das Material eingreift. Diese Bohrer sind so konzipiert, dass sie die Platte vollständig durchdringen, Dabei sorgt die Zentrierspitze für eine genaue Positionierung, bevor die äußeren Schneidkanten das Loch vergrößern. Das Ergebnis ist ein sauberes Austrittsloch auf der Rückseite der Platte. Für Schraubendurchgangslöcher werden Durchgangslochbohrer verwendet, Verbindungslöcher zwischen den Paneelen, und jede Anwendung, die einen vollständig offenen Durchgang erfordert. Sie benötigen im Allgemeinen keine Tiefenbegrenzer, da der Bohrer das Material vollständig durchdringt. Der Mittelpunkt sorgt für eine effiziente Positionierung und eine höhere Penetrationseffizienz.
Anwendungen und Leistung: Wo TCT-Bohrer Excel
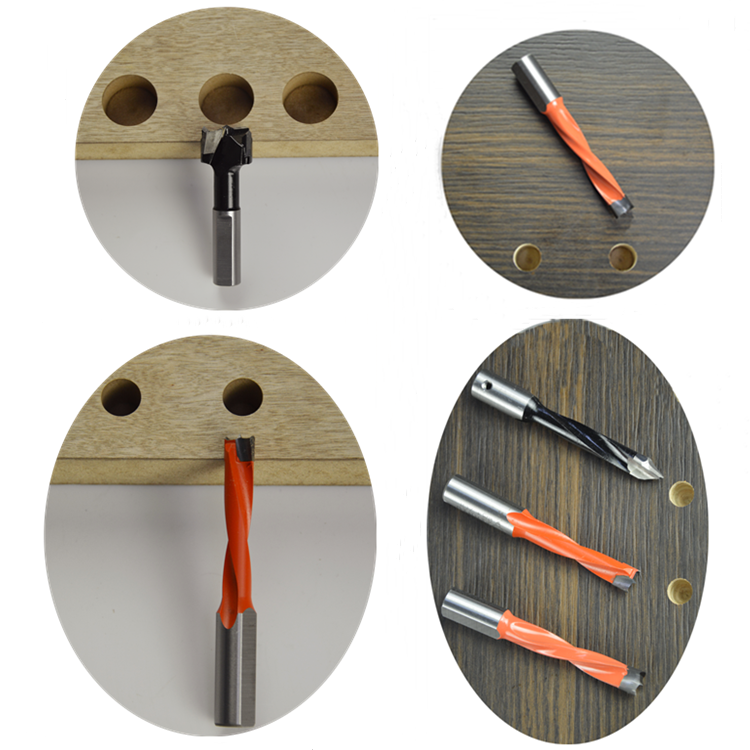
TCT-Bohrer liefern außergewöhnliche Ergebnisse bei einer Vielzahl von Plattenbearbeitungsanwendungen. Ihre Hauptfunktion besteht darin, sauber zu produzieren, Präzise Löcher in Holzwerkstoffen – Spanplatten, MDF, Sperrholz, und melaminharzbeschichtete Platten – ohne das Ausreißen und Splittern, das bei herkömmlichen Stahlbohrern auftritt.
Im Schrank- und Möbelbau, TCT-Bohrer Bewältigen Sie das Bohren von Dübelverbindungen präzise, Herstellung von Löchern, die Holzdübel mit der richtigen Passform und Ausrichtung aufnehmen. Scharnierbohrvorgänge basieren auf 35-mm-Sacklöchern TCT-Bohrer um saubere Topflöcher für Scharniere im europäischen Stil zu schaffen. Durchgangslochbohrer erzeugen Schraubendurchgangslöcher und Verbindungslöcher für Knock-Down-Armaturen und Cam-Lock-Systeme. Für die Fertigung von Möbeln in Flachverpackung, TCT-Bohrer montiert auf Mehrspindelbohrmaschinen liefern konsistente Lochmuster bei hohem Durchsatz.
Die Hartmetall-Schneidkanten behalten die Schärfe auch bei abrasiven Plattenmaterialien weitaus länger bei als bei Schnellarbeitsstahl-Alternativen. Diese verlängerte Werkzeuglebensdauer reduziert die Ausfallzeiten für Bohrerwechsel und sorgt für eine gleichbleibende Lochqualität bei langen Produktionsläufen. TCT-Bohrer leisten auch bei Massivholz- und Kunststoffbauteilen gute Dienste, Dies macht sie zu vielseitigen Werkzeugen für Werkstätten mit gemischten Materialien.
Legierungskopf im Vergleich zu TCT-Bohrern mit Wendeschneidplatte: Die Vorteile verstehen
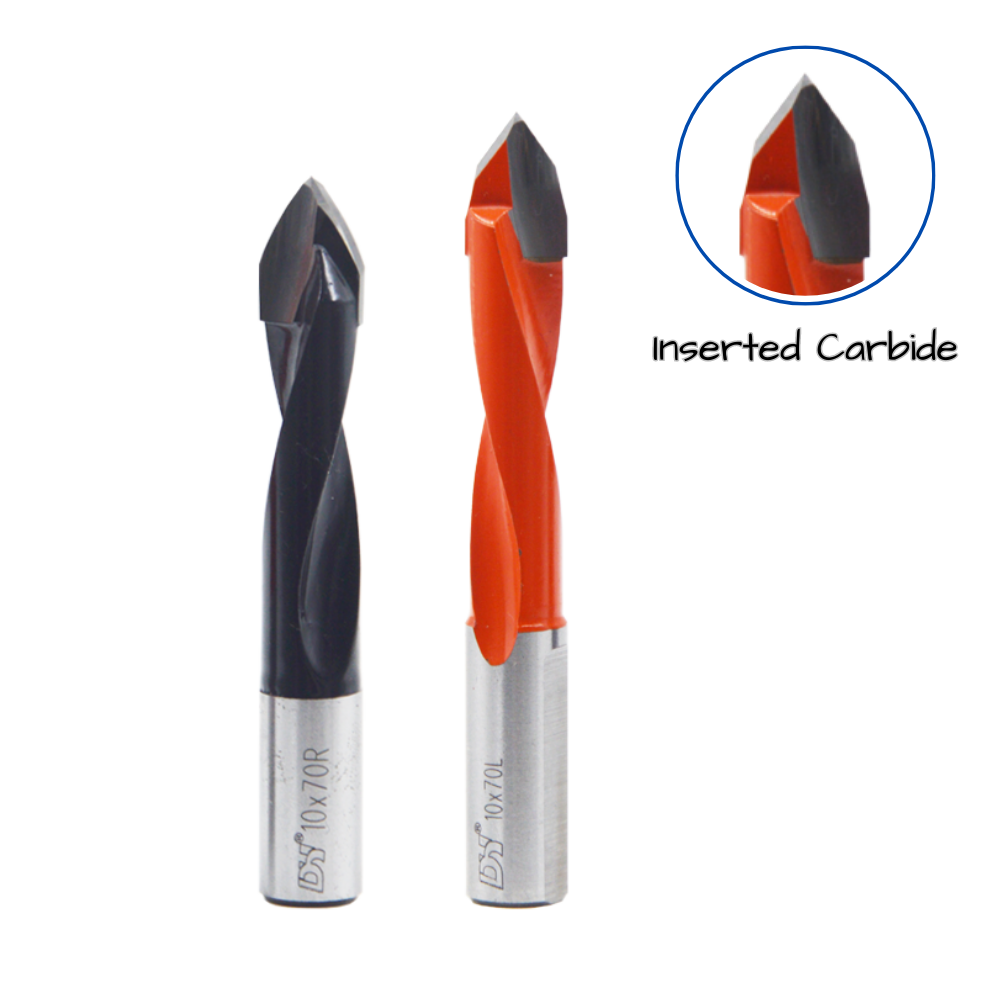
TCT-Bohrer sind in zwei Hauptkonstruktionen erhältlich: Legierungskopf (Vollhartmetallkopf mit Stahlkörper verlötet) und Einsatztyp (Wendeschneidplatten aus Hartmetall, eingespannt in einen Stahlkörper). Das Verständnis des Unterschieds hilft Betreibern bei der Auswahl des richtigen Werkzeugs für ihre Produktionsanforderungen.
Einfügetyp TCT-Bohrer verfügen über austauschbare Hartmetalleinsätze, die mit Schrauben befestigt sind. Wenn eine Kante stumpf wird, Der Bediener dreht oder ersetzt den Einsatz. Dieses Design bietet zwar Komfort, Der Wendeschneidplatten-Klemmmechanismus kann Vibrationen hervorrufen, und die Einsätze können sich bei starker Belastung verschieben. Die Schneidgeometrie wird auch durch die Plattenform begrenzt.
TCT-Bohrer mit legiertem Kopf verfügen über einen Vollhartmetallkopf, der dauerhaft mit dem Stahlkörper verlötet ist. Diese Konstruktion bietet mehrere entscheidende Vorteile. Erste, Der gelötete Kopf sorgt für hervorragende Steifigkeit und Stabilität – es müssen keine Klemmschrauben gelöst oder Einsätze verschoben werden.
Zweite, Der Vollhartmetallkopf ermöglicht komplexere und präzise geschliffene Schnittgeometrien, einschließlich der Designs mit flachem Boden und Mittelpunkt, die für Sackloch- und Durchgangslochanwendungen unerlässlich sind. Dritte, Durch die Lötverbindung werden die Schnittkräfte gleichmäßiger verteilt, Reduzierung von Vibrationen und Verbesserung der Lochqualität. Vierte, Legierungskopf TCT-Bohrer halten in der Regel länger, da der Hartmetallkopf mehr Masse hat und mehrmals nachgeschärft werden kann. Für die hochpräzise Plattenbearbeitung, Legierungskopf TCT-Bohrer sind die bevorzugte Wahl.

Der DH-Markenvorteil: Benutzerdefinierte Größen, Schnelle Lieferung, und Langes Leben
Für Möbelhersteller und Tischler, die die ultimative Bohrleistung suchen, DH-Marke TCT-Bohrer bieten überzeugende Vorteile, die auf jahrzehntelanger Werkzeugkompetenz basieren. DH ist sich bewusst, dass jede Produktionslinie einzigartige Anforderungen hat – deshalb bieten wir umfassende kundenspezifische Dienstleistungen an.
DH TCT-Bohrer sind in einer breiten Palette von Größen erhältlich, passend zu jeder Maschine und Anwendung, Von Standard-Dübel- und Scharnierbohrungen bis hin zu speziellen Durchgangslochkonfigurationen. Wir fertigen kundenspezifische Schaftdurchmesser, Längen, und Kopfgeometrien, um Ihre genauen Spezifikationen zu erfüllen.
Unsere fortschrittlichen Hartmetallmaterialien bieten eine außergewöhnliche Verschleißfestigkeit, Verlängerung der Werkzeugstandzeit und Reduzierung der Wechselhäufigkeit. Mit optimierten Fertigungsabläufen und Bestandsmanagement, DH sorgt für eine schnelle Lieferung, sodass Ihre Produktion nie auf Werkzeuge warten muss. Egal, ob Sie einen einzelnen kundenspezifischen Bohrer oder einen kompletten Produktionslauf benötigen, DH stellt die TCT-Bohrer die dafür sorgen, dass Ihr Betrieb effizient läuft.

Wartung: Verlängern Sie die Lebensdauer Ihrer TCT-Bohrer
Sogar vom Feinsten TCT-Bohrer erfordern eine systematische Pflege, um ihre potenzielle Lebensdauer zu erreichen. Die richtige Reinigung zählt zu den kritischsten Faktoren – Harz, Tonhöhe, und Klebstoffablagerungen an den Schnittkanten erhöhen Reibung und Hitze, Beschleunigung des Verschleißes. Reinigen Sie Bohrer regelmäßig mit weichen Bürsten und milden Reinigungslösungen, Vermeiden Sie Scheuermittel, die den Hartmetallkopf beschädigen könnten.
Die richtigen Bohrparameter haben einen erheblichen Einfluss TCT-Bohrer Langlebigkeit. Verwenden Sie hohe Spindelgeschwindigkeiten mit moderaten Vorschüben – diese Kombination erzeugt saubere Schnitte und minimiert gleichzeitig Hitze und Belastung der Hartmetallschneide. Zu langsames Füttern führt zu Reibung und Hitzestau; Bei einer zu aggressiven Zuführung besteht die Gefahr, dass das spröde Hartmetall abplatzt.
Zum Bohren von Sacklöchern, Verwenden Sie immer Tiefenanschlagringe und stellen Sie diese richtig ein, um Durchbrüche zu vermeiden, die den Bohrer und die Platte beschädigen könnten. Für Durchgangsbohrungen, Lassen Sie den Mittelpunkt seine Position festlegen, bevor Sie den Vorschubdruck erhöhen.
Handhaben TCT-Bohrer Gehen Sie beim Ein- und Ausbau vorsichtig vor. Hartmetall ist hart, aber spröde; Wenn Sie den Bohrer fallen lassen oder ihn gegen eine harte Oberfläche schlagen, können die Schneidkanten abplatzen. Bewahren Sie Bohrer in Schutzhüllen oder Haltern auf, die den Kontakt zwischen Hartmetallköpfen verhindern. Halten Sie Bohrer sauber und leicht geölt, um Korrosion des Stahlkörpers während der Lagerung zu verhindern. Wenn ein Nachschärfen notwendig wird, Nutzen Sie einen qualifizierten Service mit Diamantschleifgeräten. Versuche zu schärfen TCT-Bohrer Bei herkömmlichen Schleifscheiben wird der Hartmetallkopf beschädigt. Durch professionelles Schärfen bleibt die präzise Geometrie erhalten, die für hochwertige Löcher unerlässlich ist.
Abschluss
TCT-Bohrer stellen den Standard für präzises Lochen in der modernen Plattenbearbeitung dar. Ihre Köpfe aus einer Wolframkarbidlegierung bieten außergewöhnliche Verschleißfestigkeit und Schnittgenauigkeit bei einer Vielzahl von Holzwerkstoffen. Erhältlich in Sackloch- und Durchgangslochkonfigurationen, Diese Bohrer bearbeiten Dübelverbindungen, Scharnier langweilig, und Durchsteckmontagen mit gleicher Wirksamkeit.
Die Kopfkonstruktion aus Legierung bietet im Vergleich zu Alternativen mit Einsätzen eine überlegene Steifigkeit und Langlebigkeit. Mit dem Engagement der Marke DH für maßgeschneiderte Größen, Vollsortimentverfügbarkeit, schnelle Lieferung, und verlängerte Werkzeugstandzeit, Sie gewinnen einen Partner, der sich der Optimierung Ihrer Bohrvorgänge widmet. Bei richtiger Reinigung, geeignete Bohrparameter, sorgfältiger Umgang, und professionelles Schärfen, Qualität TCT-Bohrer Bieten Sie einen zuverlässigen Service, der den Produktionsfluss und die gleichbleibende Lochqualität gewährleistet.
Brad Point-Bohrer, Dübelbohrer, Vollhartmetall-Durchgangslochbohrer für die Holzbearbeitung
DH Brand 10,5–35 mm Holzfräser, rechter Reihenbohrer, CNC-Holzbohren 2/4 Flöten