
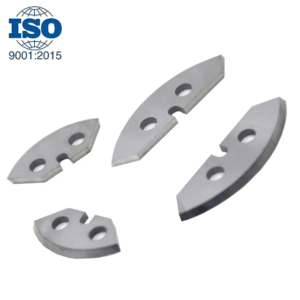
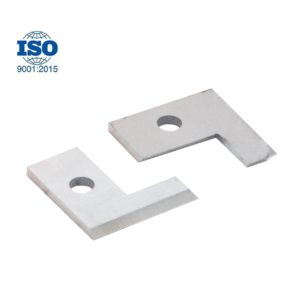
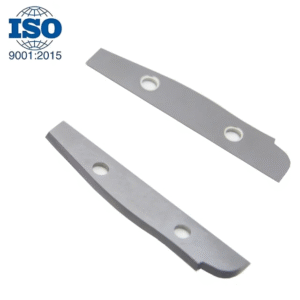

Für moderne Holzarbeiter, Hartmetall-Einsatzklingen haben das Handwerk revolutioniert, bietet außergewöhnliche Haltbarkeit, Präzision, und Wirtschaftlichkeit. Im Gegensatz zu herkömmlichen Ganzstahlklingen, Diese Schneidwerkzeuge verfügen über austauschbare Hartmetallspitzen (Einsätze) gelötet oder mechanisch auf einem Stahlkörper befestigt. Die außergewöhnliche Härte von Hartmetall – deutlich höher als bei kohlenstoffreichem Stahl – ermöglicht es diesen Klingen, ihre Schärfe bis zu beizubehalten 10 mal länger, auch bei der Bearbeitung abrasiver Harthölzer, Laminate, oder Verbundwerkstoffe. In diesem Leitfaden werden die wichtigsten Arten von Hartmetall-Einsatzklingen für die Holzbearbeitung untersucht, befasst sich mit allgemeinen betrieblichen Herausforderungen, und beschreibt Best Practices zur Maximierung ihrer Leistung und Lebensdauer.
Haupttypen von Hartmetall-Einsatzklingen in der Holzbearbeitung
- Hobel- und Abrichtmesser: Dabei handelt es sich in der Regel um gerade Hartmetall-Einsatzmesser, die beim Abrichthobeln und Fügen verwendet werden. Auf einem Schneidkopf sind mehrere Wendeschneidplatten montiert, Ermöglicht eine individuelle Drehung oder einen Austausch, wenn ein Segment beschädigt oder stumpf wird. Dieses Design reduziert Materialverschwendung und Ersatzkosten im Vergleich zu massiven Klingen drastisch.
- Oberfräsen-Einsatzklingen: Wird mit CNC-Fräsen oder Handfräsen verwendet, Diese Hartmetall-Einsatzklingen gibt es in unzähligen Profilen (Rundumschlag, Bucht, ogee, V-Nut, usw.). Die Einsätze sind für bestimmte Schnitte konzipiert, ermöglicht komplexe Formgebung, ohne dass die gesamte Klinge nachgeschliffen werden muss.
- Sägeblätter mit Hartmetalleinsätzen: Während die meisten Kreissägeblätter gelötete Hartmetallzähne verwenden, größere Industriesägen (wie sie in der Plattenbearbeitung zum Einsatz kommen) manchmal kommen mechanisch befestigte Hartmetalleinsätze zum Einsatz. Diese kommen häufig bei Anwendungen mit hohem Verschleiß zum Einsatz, etwa beim Schneiden von MDF oder melaminbeschichteten Spanplatten.
- Fräsmesser mit Hartmetalleinsätzen: Zur Herstellung von Formteilen, Fensterkomponenten, oder Türteile, Former verwenden Messerköpfe, die mit profilierten Hartmetall-Einsatzklingen ausgestattet sind. Die Einsätze halten den hohen linearen Geschwindigkeiten und Volumina dieser Maschinen stand.
- Spezialformschneider: Ähnlich wie Fräser-Bits, aber typischerweise größer und robuster für Spindelfräser, Diese Fräser verfügen häufig über austauschbare Hartmetalleinsätze für anspruchsvolle Kantenprofilierungs- und Tischlerarbeiten.
Fünf häufige Probleme mit Hartmetall-Einsatzklingen und ihre Lösungen
- Vorzeitiger Verschleiß oder Absplitterung der Wendeschneidplatte:
* Problem: Hartmetall ist hart, aber spröde. Wendeschneidplatten können an der Schneidkante abplatzen oder sich schneller als erwartet abnutzen, Dies führt zu einer schlechten Oberflächengüte (herausreißen, Verbrennung) und erhöhter Schnittwiderstand. Dies wird häufig durch falsche Vorschubgeschwindigkeiten verursacht (Zu langsam führt zu Reibungsverbrennungen; Zu schnell führt zu Schlagabsplitterungen), Schneiden übermäßig abrasiver Materialien, oder auf Fremdkörper treffen (Nägel, Knoten).
* Lösung: Passen Sie Vorschub und Spindeldrehzahl an das Material und den Fräserdurchmesser an. Reduzieren Sie die Vorschubgeschwindigkeit bei sehr hartem oder astigem Holz. Stellen Sie sicher, dass die Einsätze sicher befestigt sind und die richtige Einsatzqualität aufweist (z.B., Mikrokörnung für feinere Schnitte, Zähere Sorten für abrasive Materialien) verwendet wird. Untersuchen Sie den Schaft auf eingebettetes Metall. Drehen Sie die Einsätze regelmäßig, um den Verschleiß gleichmäßig zu verteilen .
- Vibration und schlechte Oberflächenbeschaffenheit:
* Problem: Übermäßige Vibration (Geschwätz) Beim Schneiden entstehen sichtbare Riffelspuren oder eine unebene Oberfläche am Werkstück. Dies kann auf eine fehlerhafte Installation zurückzuführen sein, die zu einem Ungleichgewicht führt (z.B., Einsätze sitzen nicht richtig oder sind unterschiedlich hoch), ein stumpfer oder beschädigter Einsatz, übermäßiger Fräserüberstand, oder Maschinenprobleme (verschlissene Lager, unzureichende Steifigkeit).
* Lösung: Reinigen Sie die Klingenkörpertasche und den Plattensitz vor dem Einbau sorgfältig. Verwenden Sie eine Einstelllehre oder eine Messuhr, um sicherzustellen, dass alle Einsätze genau gleich weit aus dem Fräserkörper herausragen. Überprüfen Sie alle Klemmschrauben/Bolzen und ziehen Sie sie gemäß den Herstellerangaben fest. Stellen Sie sicher, dass die Maschinenspindellager und Werkzeughalter in gutem Zustand sind. Stellen Sie sicher, dass das Werkstück mit geeigneten Klemmen oder Vorrichtungen fest befestigt ist, um Bewegungen zu verhindern .
- Bruch einführen oder herausziehen:
* Problem: Einsätze können während des Betriebs vollständig brechen oder sich vom Klingenkörper lösen. Dies ist äußerst gefährlich und wird meist durch zu hohe Schnittkräfte verursacht (ein zu tiefer Schnitt, zu schnelles Futter), ein zu kleiner oder beschädigter Klemmmechanismus, falsche Installation (schmutziger Sitz, unzureichendes Drehmoment), oder schwerer Aufprall.
* Lösung: Halten Sie sich strikt an die empfohlenen Grenzwerte für die Schnitttiefe pro Durchgang. Führen Sie das Werkzeug niemals mit Gewalt durch das Material. Verwenden Sie zum Anziehen der Klemmschrauben/Bolzen immer den richtigen Drehmomentschlüssel, wie vom Hersteller angegeben. Überprüfen Sie regelmäßig Schrauben/Bolzen und Klemmmechanismen auf Verschleiß, Schaden, oder Dehnen, und ersetzen Sie sie sofort, wenn sie gefunden werden. Vermeiden Sie eine Überlastung des Werkzeugs .
- Schlechte Spanentfernung (Verpackung):
* Problem: Holzspäne sammeln sich um den Schneidkopf oder hinter dem Einsatz. Dadurch entsteht Reibung, was zu einer Überhitzung führt (Dies schädigt das Hartmetall und kann zu Problemen mit der Klebefuge in Laminaten führen), erhöhte Belastung der Maschine, und potenzielle Brandgefahr.
* Lösung: Stellen Sie vor der Verwendung sicher, dass die Hartmetall-Einsatzklingen sauber und frei von Harz-/Pechablagerungen sind. Verwenden Sie Fräser mit effektiver Spanfreigabegeometrie. Sorgen Sie für eine angemessene Staubabsaugung an der Quelle. Erwägen Sie die Verwendung von Gleitmitteln oder Anti-Pitch-Beschichtungen auf Einsätzen für harzhaltige Hölzer. Passen Sie die Vorschubgeschwindigkeit an – manchmal trägt ein etwas schnellerer Vorschub dazu bei, die Späne effektiver auszuwerfen .
- Reduzierte Schnittgenauigkeit und Maßprobleme:
* Problem: Werkstücke werden nicht auf die erwartete Größe oder das erwartete Profil zugeschnitten. Dies kann daran liegen, dass die Einsätze nicht auf die richtige Projektionshöhe eingestellt sind (Dies führt zu einer ungleichmäßigen Schnitttiefe), Abgenutzte oder falsch sitzende Wendeschneidplatten verändern den effektiven Schnittdurchmesser/das Profil, oder Durchbiegung, die durch übermäßige Schnittkräfte oder Maschinenprobleme verursacht wird.
* Lösung: Verwenden Sie beim Einbau oder Drehen von Einsätzen immer eine präzise Einstelllehre. Überprüfen Sie die Höhe der Schneidplattenüberstände regelmäßig mit einer Messuhr, vor allem nach Veränderungen. Untersuchen Sie die Wendeschneidplatten auf Verschleiß an den kritischen Schneidkanten und Freiflächen. Überprüfen Sie die Maschinenkalibrierung und -steifigkeit. Stellen Sie sicher, dass der Fräskörper selbst an der Stelle, an der die Einsätze sitzen, nicht beschädigt oder abgenutzt ist .
Grundlegende Wartungs- und Handhabungspraktiken für Hartmetall-Einsatzklingen
* Die ordnungsgemäße Installation ist von größter Bedeutung: Dies kann nicht genug betont werden. Reinigen Sie den Plattensitz und die Tasche immer sorgfältig – ein kleiner Holzspänchen- oder Harzfleck kann zu einer Fehlausrichtung führen. Verwenden Sie die richtigen Werkzeuge (Drehmomentschlüssel, Einstelllehre) Befolgen Sie hinsichtlich der Anzugsreihenfolge und der Drehmomentwerte genau die Anweisungen des Herstellers. Eine Hauptursache für Ausfälle sind falsch installierte Hartmetall-Wendeschneidplatten.
* Regelmäßige Reinigung: Tonhöhe, Harz, und Holzharz sammeln sich an Wendeschneidplatten und Fräserkörpern an, das Gleichgewicht beeinträchtigen, Wärmeableitung, und Spanfluss. Reinigen Sie die Klingen umgehend nach Gebrauch mit geeigneten Lösungsmitteln (Befolgen Sie die Sicherheitsrichtlinien) und nichtmetallische Bürsten. Vermeiden Sie abrasive Methoden, die das Hartmetall oder die Beschichtungen beschädigen könnten .
* Richtige Lagerung: Bewahren Sie Hartmetall-Einsatzklingen und lose Einsätze in dafür vorgesehenen Behältern auf, Schutzhüllen oder Organizer. Vermeiden Sie den Kontakt zwischen Schneidkanten und anderen harten Gegenständen (wie andere Werkzeuge oder Einsätze) um Absplitterungen zu vermeiden. Bewahren Sie sie in einer trockenen Umgebung auf, um Korrosion zu verhindern – während Hartmetall selbst nicht rostet, Der Stahlkörper der Klinge und der Klemmen kann das auf jeden Fall.
* Gehen Sie äußerst vorsichtig vor: Hartmetall ist spröde. Ein Einsatz oder eine Klinge fallen gelassen, oder es sogar gegen eine harte Oberfläche stoßen, kann zu mikroskopisch kleinen oder sichtbaren Absplitterungen führen, die die Leistung beeinträchtigen. Behandeln Sie Einsätze stets vorsichtig, Tragen Sie vorzugsweise Handschuhe, um sowohl Ihre Hände als auch die scharfen Kanten zu schützen.
* Verwenden Sie geeigneten Schutz: Verwenden Sie immer scharfe Hartmetall-Einsatzklingen. Stumpfe Klingen erfordern mehr Kraft, mehr Wärme erzeugen, und minderwertige Ergebnisse liefern. Sobald die Schneidleistung nachlässt, wenden Sie die Wendeschneidplatten auf frische Kanten an (erhöhter Speisedruck, Verbrennung, schlechter Abschluss). Warten Sie nicht, bis sie völlig stumpf sind.
* Achten Sie auf die Umwelt: Setzen Sie Hartmetall-Einsatzklingen nicht übermäßiger Feuchtigkeit aus, da dies zu Rost am Stahlkörper führen kann, möglicherweise den Sitz der Wendeschneidplatte beeinträchtigen. Ähnlich, Starke Temperaturschwankungen können die Materialien potenziell beanspruchen.
* Regelmäßige Inspektion: Vor und nach dem Gebrauch, Überprüfen Sie die Einsätze visuell auf Späne, Risse, übermäßiger Verschleiß (Abflachung der Schneide), oder Anzeichen einer Überhitzung (bläuliche Verfärbung). Untersuchen Sie den Klingenkörper auf Schäden an den Sitzen, Taschen, oder Klemmmechanismen. Überprüfen Sie alle Befestigungselemente auf Anzeichen von Dehnung oder Beschädigung .
* Schmierung (Wo zutreffend): Während die Einsätze selbst keiner Schmierung bedürfen, die beweglichen Teile der Schneidkopfbaugruppe (z.B., auf einigen Formschneidern oder mechanischen Befestigungssystemen) könnte. Sofern vom Hersteller angegeben, Verwenden Sie geeignete Schmiermittel sparsam, Stellen Sie sicher, dass sie keinen übermäßigen Staub anziehen oder Holzoberflächen verunreinigen.
Durch das Verständnis der verschiedenen verfügbaren Arten von Hartmetall-Einsatzklingen, Mit den bereitgestellten Lösungen die gemeinsamen betrieblichen Herausforderungen proaktiv angehen, und die strikte Einhaltung ordnungsgemäßer Handhabungs- und Wartungsroutinen, Holzarbeiter können den Wert maximieren, Leistung, und Sicherheit, die diese fortschrittlichen Schneidwerkzeuge bieten. Die anfängliche Investition in hochwertige Hartmetall-Wendeschneidplatten zahlt sich durch hervorragende Ergebnisse aus, reduzierte Ausfallzeiten, und niedrigere langfristige Betriebskosten. Konsequente Sorgfalt und Liebe zum Detail sind der Schlüssel zur Entfaltung ihres vollen Potenzials.


